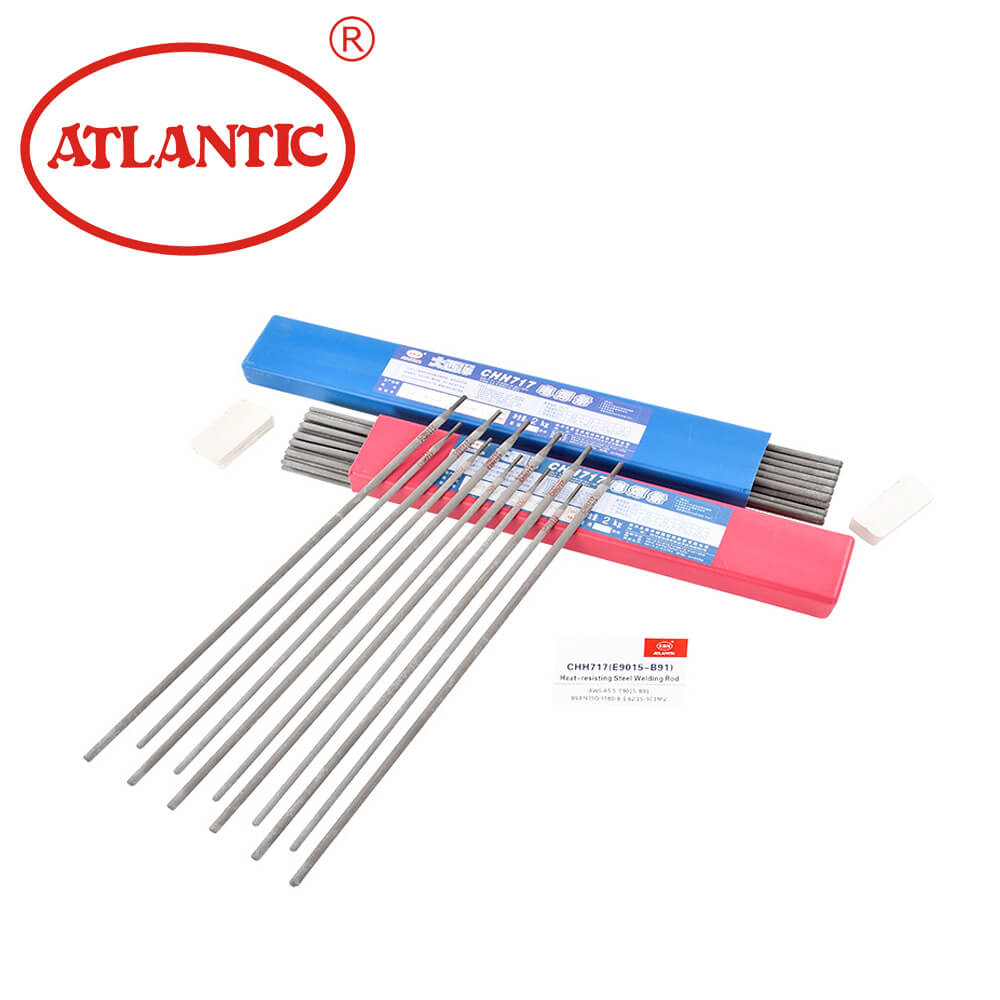
Электрод E9015-B91 ISO E6215-9C1MV (CHH717)
Применение:
Электрод E9015-B91 представляет собой мартенситный жаропрочный низколегированный сварочный электрод, предназначенный для сварки конструкций из жаропрочной низколегированной стали ZG1Cr10MoVNbN, используемой в сверхкритических паровых турбинах. Также применяется для сварки труб из стали T91 или P91.
Характеристики:
- Тип покрытия: низководородное, натриевое.
- Положение сварки: все положения (F, H, HF, OH, V).
- Тип тока: DCEP (прямая полярность).
Рекомендации:
- Электрод необходимо прокалить при температуре 350°C в течение 1 часа перед использованием.
- Рабочие поверхности должны быть очищены от масла, ржавчины, влаги и других загрязнений.
- Рекомендуется сварка с короткой дугой и узким зазором.
- Основной металл должен быть предварительно нагрет до температуры 200°C–315°C. Температура между проходами также должна поддерживаться в пределах 200°C–315°C.
- PWHT: После сварки шов должен быть охлажден до температуры менее 100°C в естественных условиях, затем нагрет до 760°C со скоростью 100°C–150°C/час, выдержан 2 часа, охлажден в печи до 400°C и затем охлажден на воздухе.
Химический состав наплавленного металла (%)
| Элемент | Стандартное содержание (%) | Типичное содержание (%) |
|---|---|---|
| Углерод (C) | 0.08–0.13 | 0.09 |
| Марганец (Mn) | ≤ 1.25 | 0.60 |
| Кремний (Si) | ≤ 0.30 | 0.22 |
| Сера (S) | ≤ 0.01 | 0.006 |
| Фосфор (P) | ≤ 0.01 | 0.009 |
| Никель (Ni) | ≤ 1.0 | 0.66 |
| Хром (Cr) | 8.0–10.50 | 9.20 |
| Молибден (Mo) | 0.85–1.20 | 0.95 |
| Ванадий (V) | 0.15–0.30 | 0.20 |
| Нийобий (Nb) | 0.02–0.10 | 0.04 |
| Азот (N) | 0.02–0.07 | 0.03 |
| Медь (Cu) | ≤ 0.25 | 0.02 |
| Алюминий (AI) | ≤ 0.04 | 0.004 |
| Mn+Ni | ≤ 1.40 | 1.26 |
Механические свойства наплавленного металла (PWHT 760℃ ± 15℃, выдержка 2 часа)
| Свойство | Стандартное значение | Типичное значение |
|---|---|---|
| Прочность на растяжение Rm (MPa) | ≥ 620 | 720 |
| Предел текучести ReL/Rp0.2 (MPa) | ≥ 530 | 620 |
| Удлинение A4 (%) | ≥ 15 | 20 |
| Ударная вязкость при 20°C (J) | ≥ 27 | 60 |
Размеры и рекомендуемый ток (DC+)
| Диаметр электрода (мм) | Длина электрода (мм) | Сварочный ток (A) |
|---|---|---|
| 2.5 | 300 | 70–90 |
| 3.2 | 350 | 80–110 |
| 4.0 | 400 | 140–160 |
| 5.0 | 400 | 160–200 |
Электрод E9015-B91 обеспечивает высокую прочность и надежность сварных соединений, соответствующих требованиям эксплуатации в условиях высоких температур и давления.