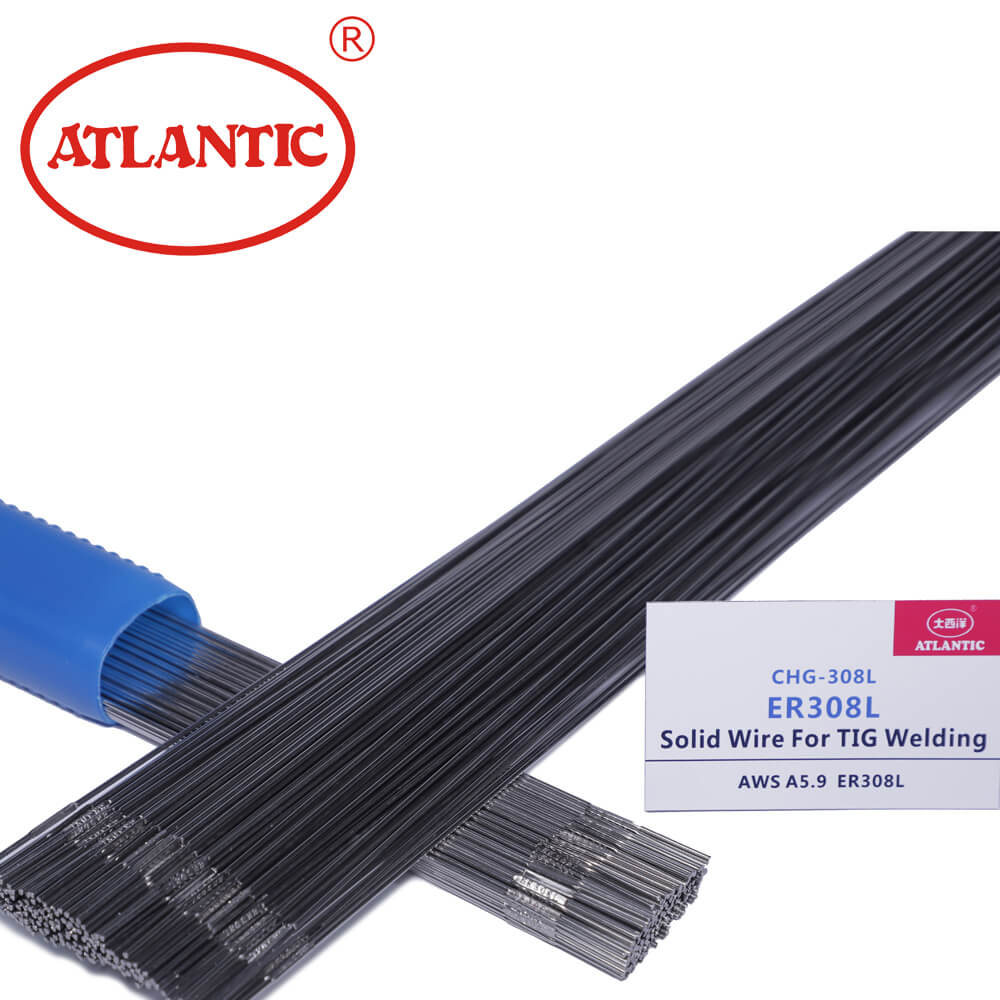
Сварочная проволока ER308L (ISO SS308L)
Сварочная проволока ER308L подходит для нержавеющей стали с пониженным содержанием углерода и характеризуется отличной стойкостью к межкристаллитной коррозии. Широко применяется при сварке конструкций оборудования в химической промышленности синтетических волокон, производстве удобрений и нефтехимической отрасли, изготовленных из стали 00Cr19Ni10. Также ER308L можно использовать для сварки конструкций из 0Cr188Ni10Ti, работающих при температуре ниже 300℃.
Положение сварки: F, H, HF, OH, V
Тип тока: DCEP
Примечания:
- Перед сваркой следует убедиться в целостности упаковки проволоки.
- Чтобы избежать дефектов сварки, защитный газ должен быть чистым и без влаги.
- Поверхности, подлежащие сварке, необходимо очистить от масла, влаги, а зона разделки кромок в радиусе 10 мм должна быть зачищена до блеска.
- Расход защитного газа должен составлять 20–25 л/мин, а длина дуги во время сварки — 4–6 мм.
- Механические свойства, трещиностойкость и внешний вид сварного шва зависят от тепловложения, поэтому следует уделять этому особое внимание.
- Указанные режимы сварки приведены только для справки. Перед выполнением основных сварочных работ желательно провести сварочные испытания (WPQ) в соответствии с конкретным проектом.