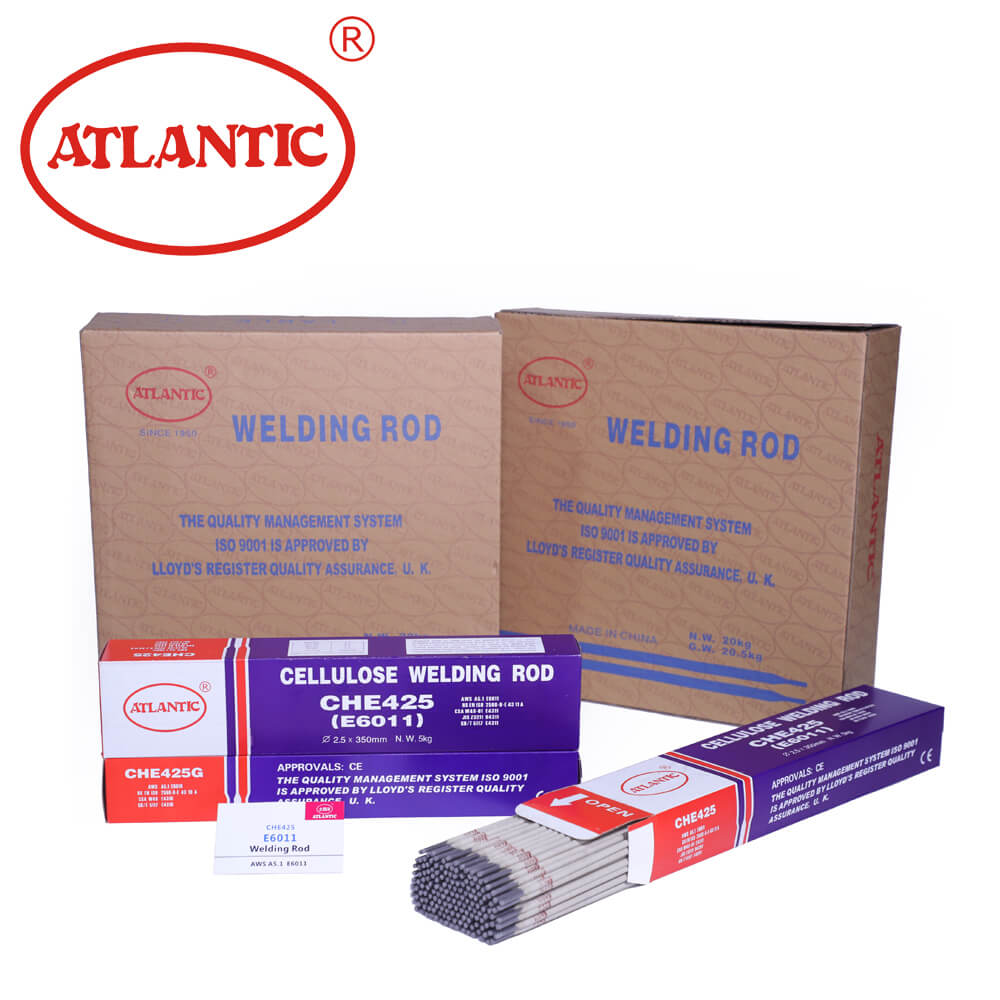
Электрод E6011 для сварки низкоуглеродистой стали (ISO E 43 11 A)
Применение:
Электрод E6011 подходит для стыковой сварки, угловых соединений и нахлесточных швов для листовой стали, таких как конструкции дымоходов и воздуховодов электростанций, масляные баки трансформаторов, надводные части корпуса судов, автомобильные панели и т.д.
- Особенности:
- Электрод не рекомендуется для многослойной сварки или косметических швов.
- Не следует слишком широко разводить шов и длина дуги должна быть умеренной.
Характеристики:
- Тип покрытия: высокоцеллюлозное, калиевое.
- Положение сварки: все положения (F, H, HF, OH, V, VD).
- Тип тока: DCEP (прямая полярность) или AC.
Примечания:
- Убедитесь в хорошем состоянии упаковки и хранения электрода.
- Обычно не требуется прокалка. Если электрод сильно увлажнен, его следует прокалить при температуре 70–80°C в течение 0,5–1 часа перед сваркой.
- Для электрода диаметром 5.0 мм рекомендуется использовать больший толчок и меньший ток для повышения качества сварки.
Химический состав наплавленного металла (%)
| Элемент | Стандартное содержание (%) | Типичное содержание (%) |
|---|---|---|
| Углерод (C) | ≤ 0.20 | 0.096 |
| Марганец (Mn) | ≤ 1.20 | 0.68 |
| Кремний (Si) | ≤ 1.00 | 0.20 |
| Сера (S) | -- | 0.017 |
| Фосфор (P) | -- | 0.018 |
| Никель (Ni) | ≤ 0.30 | 0.008 |
| Хром (Cr) | 0.20 | 0.041 |
| Молибден (Mo) | ≤ 0.30 | 0.001 |
| Ванадий (V) | ≤ 0.08 | 0.012 |
Механические свойства наплавленного металла (AW)
| Свойство | Стандартное значение | Типичное значение |
|---|---|---|
| Прочность на растяжение Rm (MPa) | ≥ 430 | 500 |
| Предел текучести ReL (MPa) | ≥ 330 | 405 |
| Удлинение A (%) | ≥ 22 | 30 |
| Ударная вязкость при -30°C (J) | ≥ 27 | 75 |
Размеры и рекомендуемый ток (DC или AC)
| Размер электрода (мм) | Количество штук (5 кг) | Рекомендуемый ток (A) |
|---|---|---|
| 2.5 x 300 | ≈ 328 | 30–50 |
| 3.2 x 350 | ≈ 185 | 70–100 |
| 4.0 x 350 | ≈ 120 | 90–140 |
| 5.0 x 350 | ≈ 76 | 150–200 |
Электрод E6011 широко используется для различных сварочных задач, требующих надежности и универсальности.