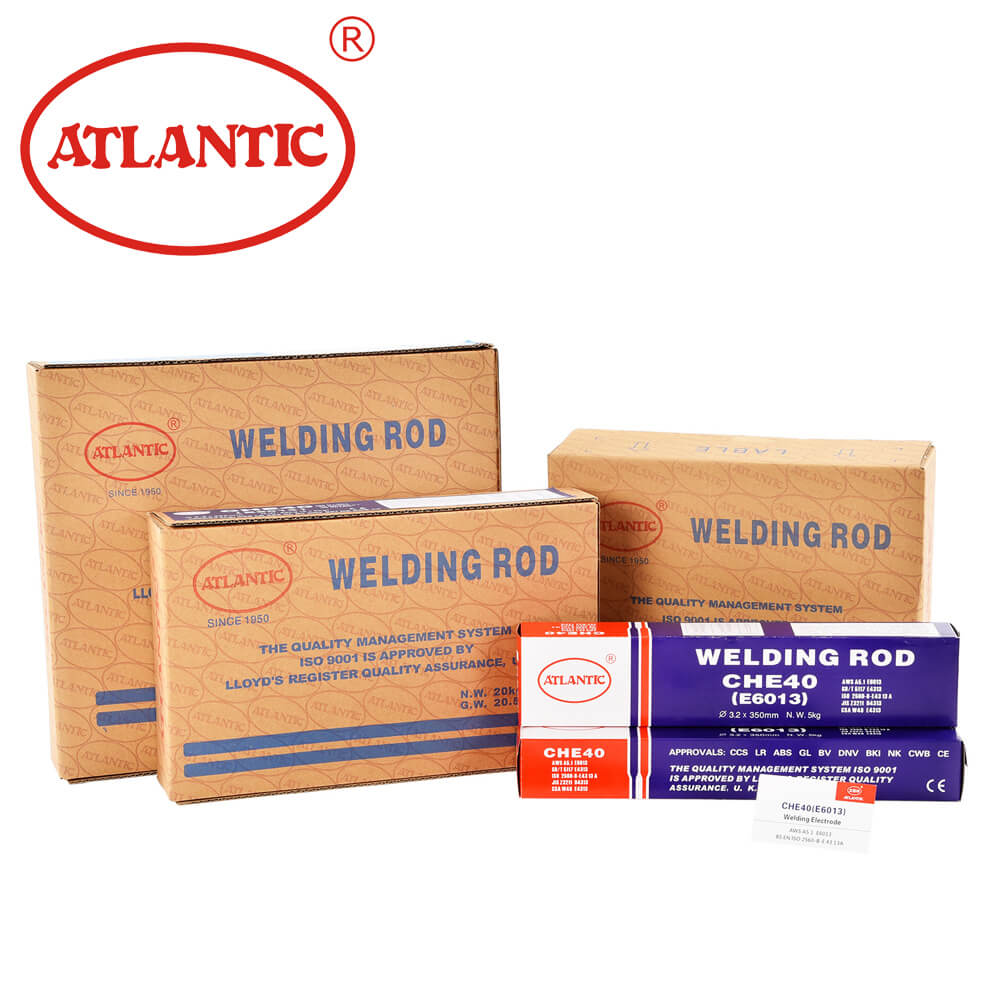
Электрод E6013 представляет собой сварочный стержень из нелегированной стали, подходящий для сварки во всех пространственных положениях. Он обеспечивает хорошую сварочную производительность и применяется для стальных пластин судов, транспортных средств и других конструкций. Идеально подходит для прерывистой сварки листовых сталей, мелких деталей и косметической сварки, создавая гладкий и блестящий шов.
Характеристики:
- Тип покрытия: Высокотитановое, калиевое.
- Положение сварки: Все положения (F, H, HF, OH, V).
- Тип тока: Переменный (AC), постоянный прямой полярности (DCEP) или обратной полярности (DCEN).
Примечания:
- В обычных условиях электрод не требует прокалки.
- Если электрод подвергся сильному увлажнению, прокалите его при температуре 150°C в течение 30–60 минут перед использованием.
Химический состав наплавленного металла (%)
|
Элемент
|
Стандартное содержание (%)
|
Типичное содержание (%)
|
|
Углерод (C)
|
≤ 0.20
|
0.070
|
|
Марганец (Mn)
|
≤ 1.20
|
0.40
|
|
Кремний (Si)
|
≤ 1.00
|
0.25
|
|
Фосфор (P)
|
≤ 0.040
|
0.025
|
|
Сера (S)
|
≤ 0.035
|
0.020
|
|
Никель (Ni)
|
≤ 0.30
|
0.05
|
|
Хром (Cr)
|
≤ 0.20
|
0.018
|
|
Молибден (Mo)
|
≤ 0.30
|
0.005
|
|
Ванадий (V)
|
≤ 0.08
|
0.010
|
Механические свойства наплавленного металла (AW)
|
Свойство
|
Стандартное значение
|
Типичное значение
|
|
Прочность на растяжение Rm (MPa)
|
≥ 430
|
480
|
|
Предел текучести ReL (MPa)
|
≥ 330
|
380
|
|
Удлинение A (%)
|
≥ 16
|
22
|
Размеры и рекомендуемый ток (DC или AC)
|
Диаметр электрода (мм)
|
Длина электрода (мм)
|
Сварочный ток (A)
|
|
2.0
|
300
|
40–70
|
|
2.5
|
300
|
60–90
|
|
3.2
|
350
|
90–130
|
|
4.0
|
400
|
150–190
|
|
5.0
|
400
|
180–250
|
|
5.8
|
400
|
220–280
|
Электрод E6013 отлично подходит для косметической сварки и обеспечивает качественный результат на различных стальных поверхностях.