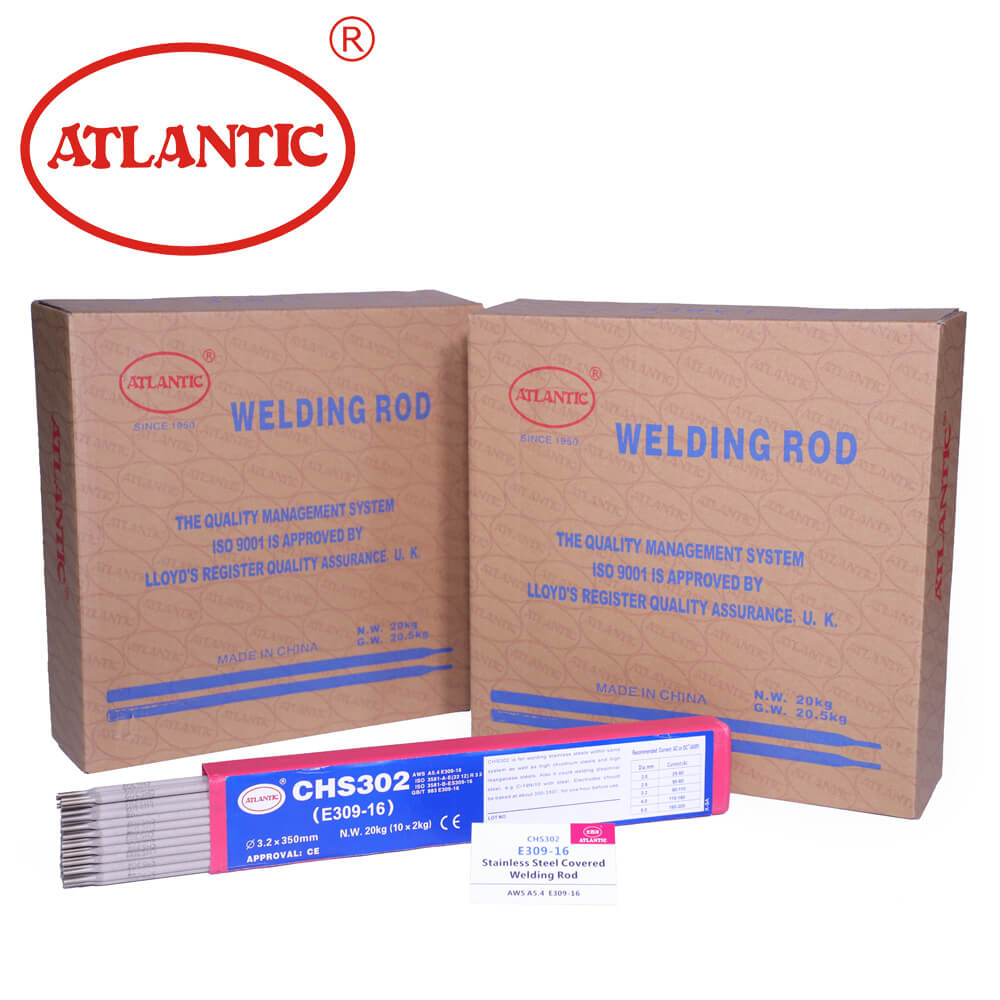
Электрод E309L-16 для сварки нержавеющей стали (CHS062)
Применение:
Электрод E309L-16 используется для сварки конструкций из аналогичной нержавеющей стали с низким содержанием углерода или для сварки слоистых сталей и разнородных сталей. Также применяется для наплавки промежуточного слоя облицовки в сосуды высокого давления и ядерные реакторы. Наплавленный металл обладает хорошей устойчивостью к межкристаллитной коррозии даже без добавления ниобия или титана.
Характеристики:
- Тип покрытия: известково-титановое.
- Положение сварки: Все положения (F, H, HF, OH, V).
- Тип тока: DCEP (прямая полярность) или AC (переменный ток).
Примечания:
- Перед использованием прокалите электроды при температуре 300–350°C в течение 1 часа.
- Очистите поверхность от масла, ржавчины, влаги и других загрязнений.
- Рекомендуется использовать меньший ток и короткую дугу; ширина шва не должна превышать 2,5 диаметра стержня.
Химический состав наплавленного металла (%)
| Элемент | Стандартное содержание (%) | Типичное содержание (%) |
|---|---|---|
| Углерод (C) | ≤ 0.04 | 0.027 |
| Марганец (Mn) | 0.5–2.5 | 0.95 |
| Кремний (Si) | ≤ 1.00 | 0.61 |
| Фосфор (P) | ≤ 0.04 | 0.021 |
| Сера (S) | ≤ 0.03 | 0.008 |
| Никель (Ni) | 12.0–14.0 | 13.09 |
| Хром (Cr) | 22.0–25.0 | 23.43 |
| Молибден (Mo) | ≤ 0.75 | 0.09 |
| Медь (Cu) | ≤ 0.75 | 0.092 |
Механические свойства наплавленного металла (AW)
| Свойство | Стандартное значение | Типичное значение |
|---|---|---|
| Прочность на растяжение Rm (MPa) | ≥ 510 | 545 |
| Удлинение A4 (%) | ≥ 25 | 40 |
Размеры и рекомендуемый ток (DC+ или AC)
| Диаметр электрода (мм) | Длина электрода (мм) | F, H Сварочный ток (A) | V, OH Сварочный ток (A) |
|---|---|---|---|
| 2.0 | 300 | 25–50 | 25–40 |
| 2.5 | 300 | 50–90 | 50–75 |
| 3.2 | 350 | 90–120 | 75–110 |
| 4.0 | 350 | 120–160 | 85–135 |
| 5.0 | 350 | 160–200 | — |
Электрод E309L-16 является универсальным выбором для работы с низкоуглеродистыми и разнородными сталями, обеспечивая высокую устойчивость сварного соединения к коррозии и надежность.