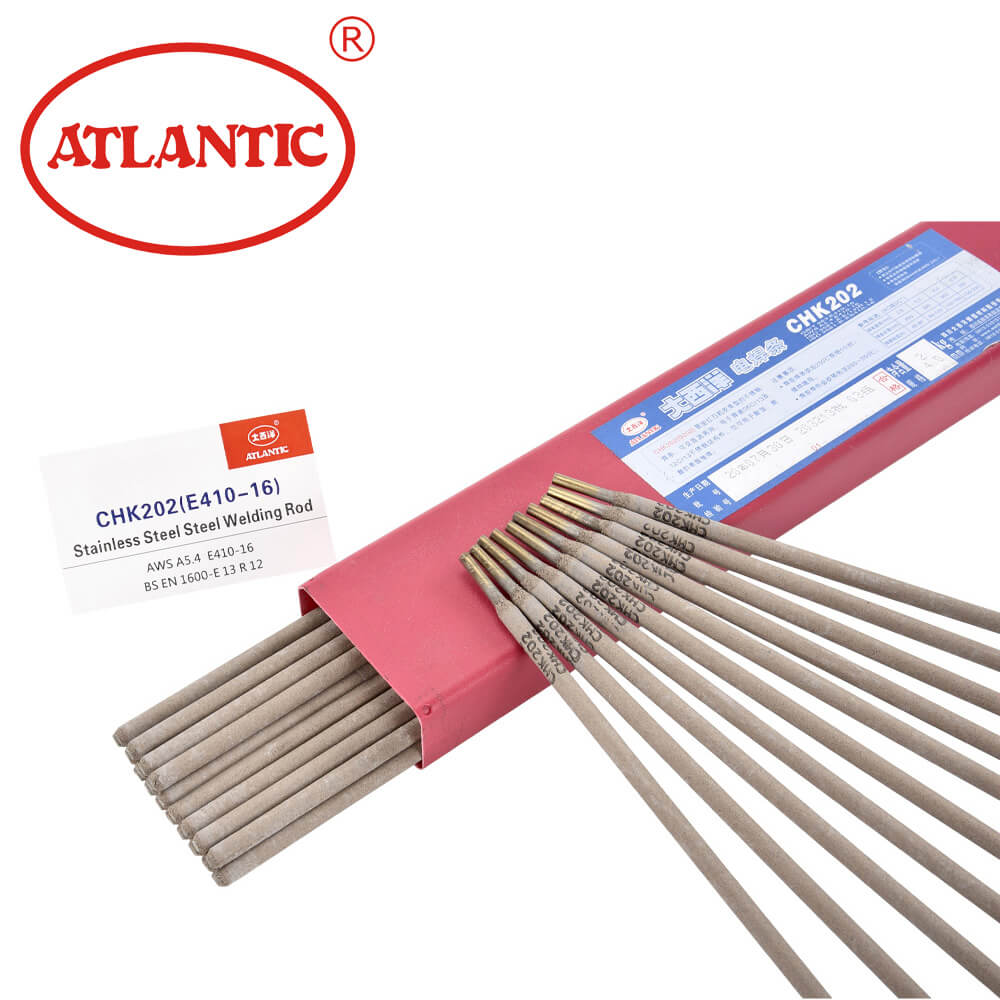
Электрод E410-16 для нержавеющей стали (CHK202)
Применение:
Электрод E410-16 предназначен для сварки конструкций из ферритной нержавеющей стали 06Cr13 и 12Cr13. Может также использоваться для наплавки поверхностей, требующих повышенной износостойкости или коррозионной стойкости.
Характеристики:
- Тип покрытия: известково-титановое.
- Положение сварки: все положения (F, H, HF, OH, V).
- Тип тока: DCEP (прямая полярность) или AC (переменный ток).
Рекомендации:
- Электрод необходимо прокалить при температуре 250°C в течение 1 часа перед использованием.
- Рабочие поверхности должны быть очищены от масел, загрязнений и влаги.
- Сварное изделие предварительно нагревается до температуры 250°C–350°C.
Химический состав наплавленного металла (%)
| Элемент | Стандартное содержание (%) | Типичное содержание (%) |
|---|---|---|
| Углерод (C) | ≤ 0.12 | 0.035 |
| Марганец (Mn) | ≤ 1.0 | 0.14 |
| Кремний (Si) | ≤ 0.90 | 0.33 |
| Фосфор (P) | ≤ 0.04 | 0.025 |
| Сера (S) | ≤ 0.03 | 0.01 |
| Никель (Ni) | ≤ 0.70 | 0.38 |
| Хром (Cr) | 11.0–14.0 | 12.10 |
| Молибден (Mo) | ≤ 0.75 | 0.016 |
| Медь (Cu) | ≤ 0.75 | 0.033 |
Механические свойства наплавленного металла (PWHT)
Процедура испытания:
Образец нагревался до 860°C, выдерживался 2 часа, охлаждался в печи до 600°C, затем охлаждался на воздухе до комнатной температуры.
| Свойство | Стандартное значение | Типичное значение |
|---|---|---|
| Прочность на растяжение Rm (MPa) | ≥ 450 | 560 |
| Удлинение A4 (%) | ≥ 15 | 22 |
Размеры и рекомендуемый ток (DC+ или AC)
| Диаметр электрода (мм) | Длина электрода (мм) | Сварочный ток (A) |
|---|---|---|
| 2.5 | 250 | 60–80 |
| 3.2 | 300 | 80–120 |
| 4.0 | 350 | 100–160 |
| 5.0 | 350 | 150–200 |
Электрод E410-16 гарантирует высокое качество сварочных соединений и обладает устойчивостью к износу и коррозии в сложных условиях эксплуатации.